Why Hardware Products Fail Before Mass Production—and How to Avoid It
內容目錄
硬體產品開發流程最想撞牆的時刻,往往不是剛開始沒想法,也不是產品賣不出去。
而是以為快完成了與趕快做出會大賣…..
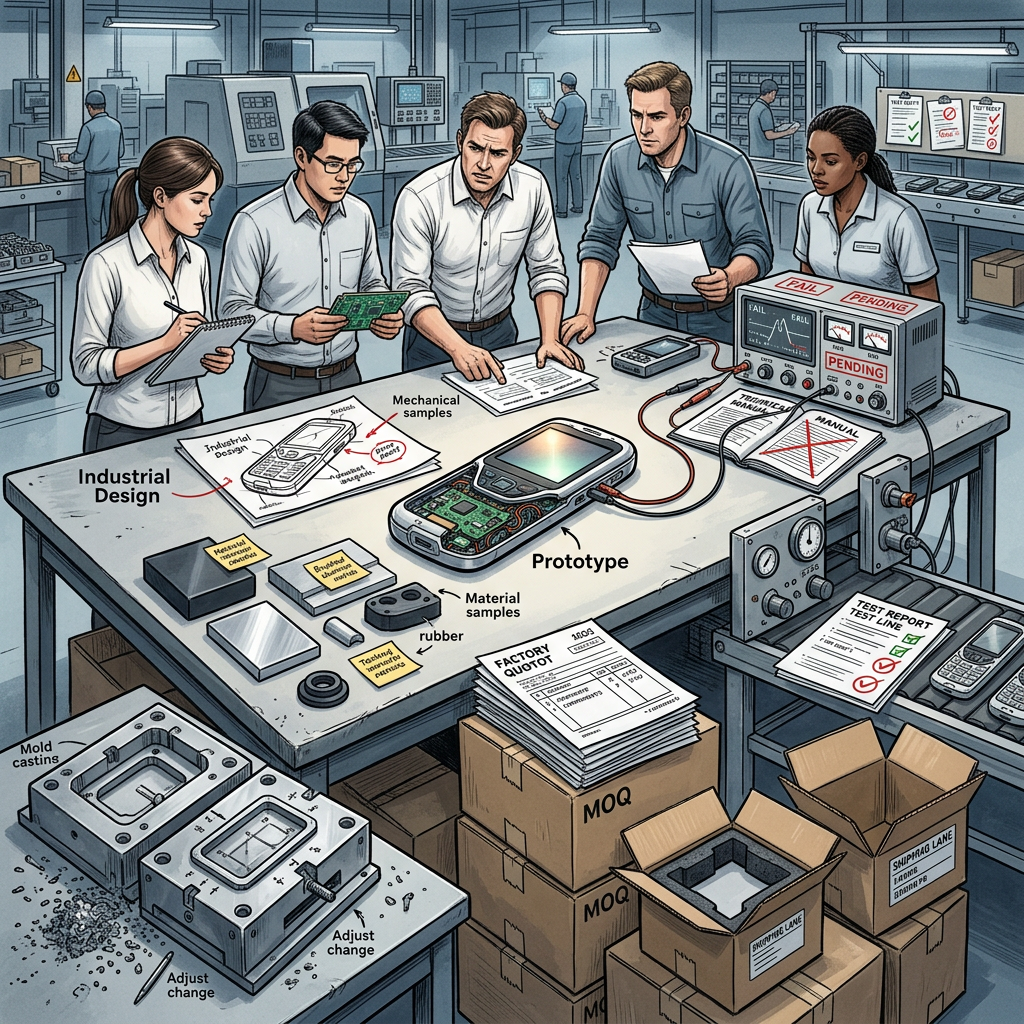
外觀圖完成了、樣品做出來了、工廠也找到了,甚至已經準備排產。這時候才發現:外殼做不出來、電池續航不夠、模具要重修、認證卡關、成本算錯,或是產品雖然出了貨,卻因為測試與品管沒有做好,客退開始一路累積。
軟體產品出錯,通常還有機會透過更新修正。
硬體產品開發流程出錯,可能是一批已經印好的彩盒、一套已經開下去的模具、一船正在運輸的貨,或是一堆客戶已經拆封的產品。每一次修改,都可能牽動零件、結構、包裝、測試、認證、交期與現金流。
所以產品開發真正困難的,不是把第一台樣品做出來。
而是把產品從「一台能動的樣品」,變成「一千台、一萬台都能穩定出貨的商品」。
產品開發流程最常踩到的七個坑。它們不一定會讓產品立刻失敗,但如果太晚發現,很容易讓原本可控的開發成本,變成量產前難以收拾的問題。
一台樣品能用,不代表產品能量產
產品開發流程中有一個很常見的錯覺:
「樣品看起來沒問題,接下來應該就是下單生產。」
但樣品與量產之間,其實還有很長一段路。
工程樣品可能是工程師手動組裝、精挑零件、反覆調整後完成的。它可以證明產品概念大致成立,但不代表產線上的每一位作業員、每一批材料、每一個零件公差,都能做出相同結果。
量產真正要面對的是
- 零件批次差異
- 材料公差累積
- 組裝順序與人工操作
- 供應商交期與替代料
- 產線測試時間
- 品質標準是否明確
- 包裝與運輸造成的損壞
- 安規、EMC 與市場法規
- 退貨、維修與售後問題
產品開發流程的每一個坑,幾乎都來自同一件事
團隊只驗證了「產品能不能做」,卻還沒有驗證「產品能不能穩定地被做出來」。樣品的價格與量產價格是不一樣的….
以下問題,是從概念走向量產時最需要提早處理的地方。
1. ID 畫得太美,ME 做不出來
ID 是 Industrial Design,工業設計;ME 通常指 Mechanical Engineering 或 Mechanical Engineer,也就是機構設計/機構工程師。部分團隊也會使用 MD(Mechanical Design)稱呼機構設計工作。
ID 的任務,是定義產品的外觀、比例、材質、操作方式與品牌感。
ME 的任務,則是讓這個產品真的可以被組裝、使用、跌落、散熱、維修,並且能進入量產。
問題往往發生在:外觀先被視為不可改動的答案,機構工程卻太晚加入。
例如,ID 想做一個極簡、無螺絲、沒有接縫、非常薄的產品。這樣的產品可能很好看,但 ME 接手後會開始面對一連串現實問題:
- 外殼怎麼固定?
- 內部 PCB、電池、線材與連接器放得下嗎?
- 外殼厚度是否足夠承受跌落?
- 散熱從哪裡出去?
- 產品若需要維修,怎麼拆?
- 塑膠射出時有沒有足夠的拔模角?
- 曲面、倒扣、卡扣與分模線是否會增加模具難度?
- 組裝時是否需要特殊治具或大量人工?
如果這些問題在設計初期就被提出,通常還能調整比例、材料、內部配置或造型細節。
但如果產品已經做完漂亮效果圖、品牌端也認可、甚至已經公開預熱,後續再改往往會非常痛苦。
避坑…概念階段就讓 ID、ME、EE 一起看
沒討論變….
ID 定稿 → ME 想辦法塞進去 → EE 想辦法通電
在 ID 還在探索外觀時,就先確認幾個工程邊界…可以創新也可以突破….但要顧現實…
| 設計項目 | ID 要考慮 | ME/EE 要先確認 |
|---|---|---|
| 產品尺寸 | 外觀比例、手感、攜帶性 | PCB、電池、天線、接口是否放得下 |
| 外殼材質 | 質感、顏色、表面處理 | 強度、散熱、模具、訊號與成本 |
| 無螺絲設計 | 極簡感、完整性 | 組裝、維修、跌落後的可靠度 |
| 薄型設計 | 精緻、輕量 | 電池容量、零件高度、結構強度 |
| 金屬外觀 | 高級感、品牌調性 | 天線訊號、重量、成本與加工難度 |
| 開孔與按鍵 | 操作直覺、視覺整潔 | 防水、防塵、組裝與內部配置 |
產品設計不是「外觀完全不妥協」,而是在產品還有調整空間時,讓外觀、結構與功能一起找到可行答案。
2. 為了降成本選錯材料,效能反而無法達標
產品進入打樣或量產前,幾乎一定會遇到降成本的壓力。
BOM 太高、毛利不夠、工廠報價超出預算,團隊開始檢查每個零件能不能換便宜一點的版本。這是正常的。
真正危險的,是只看單價,不看材料與零件對性能的連動影響。
- 為了省成本換了較低規格電池,續航力明顯下降。
- 換了導熱較差的材料,產品長時間使用後過熱。
- 改用不同塑膠料,外殼容易變形、變色或斷裂。
- 換了較便宜的連接器,插拔壽命不足。
- 換了替代感測器,量測結果不穩定。
- 使用成本較低的膠材,久了脫膠、異味或耐候性不足。
- 改成不同金屬或表面處理,影響無線訊號或外觀良率。
這類問題最麻煩的地方是剛拿到樣品時,產品可能看起來完全正常,但在高溫、低溫、長時間運作、反覆充放電、跌落、潮濕或大量使用後,問題才開始出現。
降成本前,先分清楚哪些不能碰
不是所有零件都不能替換,但應該先把產品分成三類成本。
| 類型 | 定義 | 例子 |
|---|---|---|
| 核心性能項目 | 直接影響產品主要賣點,原則上不可隨意降規 | 電池、感測器、主控晶片、馬達、天線、散熱材料 |
| 品質與可靠度項目 | 影響耐用度、安全與客訴風險 | 連接器、螺絲、膠材、結構材料、防水件 |
| 可優化項目 | 不影響核心功能,可透過設計或採購調整 | 配件、包裝、表面處理、標準件、非必要裝飾件 |
降成本不是找到最便宜的材料:是確認每一次省下來的成本ㄏ是否會在良率、退貨、保固、品牌信任或後續維修上付出更高代價。
避坑…替代料一定要重新驗證
只要零件、材料、供應商或製程改變,就應該確認它是否影響
- 功能與效能
- 功耗與續航
- 散熱
- 結構強度
- 外觀與顏色一致性
- 安規與認證
- 組裝良率
- 長期可靠度
不要因為替代料「規格表看起來差不多」,就直接放進量產,硬體產品最危險的成本節省,往往是把問題從開發階段延後到客戶手上。
3. 模具沒有做 DFM,開完模才發現還要修模
DFM 是 Design for Manufacturing,意思是「為製造而設計」。
它的核心不是要求產品設計變得保守,而是在開模前先確認:這個零件是否能被穩定、有效率地生產出來。
很多人以為模具只是把 3D 圖交給模具廠,然後等外殼做出來。
實際上,模具會受到很多條件影響:
- 拔模角是否足夠
- 是否有倒扣,需要滑塊或複雜模具結構
- 壁厚是否均勻
- 塑膠流動是否順暢
- 是否容易縮水、翹曲或產生熔接線
- 頂出位置是否會留下痕跡
- 分模線會出現在哪裡
- 外觀面是否能接受這些痕跡
- 螺絲柱、卡扣與薄壁是否容易斷裂
- 產品是否能順利從模具脫模
如果 DFM 沒有在開模前做好,最常見的結果就是:T1 試模後發現零件尺寸不對、表面不好看、卡扣裝不起來、組裝有干涉,於是開始修模。
修模不是不能接受。
但每一次修模都代表成本與時間,而且有些問題不是小修就能解決。若結構根本設計錯誤,可能需要重新開局部模具,甚至重開整套模具。
避坑…模具開下去前,確認這些事
- 完成 DFM Review
讓 ME、模具廠、工廠與品保一起檢查圖面,不要只由單一角色確認。 - 確認外觀 A 面與可接受瑕疵位置
哪些是客戶最容易看到的面?分模線、頂出痕、縮水與進膠點能不能出現在這裡? - 定義 T1、T2 試模與修模責任
模具報價包含幾次試模?哪些是工廠製造問題,哪些屬於品牌方設計修改? - 確認量產材料與樣品材料一致性
有些手板或早期樣品使用的材料,與量產射出材料特性不同。不能只看手板成功,就假設正式模具也會成功。
模具費不是花完就結束
模具費真正昂貴的地方,不只是第一次付款。
而是如果開模太早、設計沒有凍結,後續修模與延誤可能同時影響量產時程、上市計畫與現金流。開模前多花一週做 DFM,通常比開模後多花兩個月修模便宜得多。
4. 安規認證過不了,量產前被卡三個月
產品接近量產時,最讓人崩潰的狀況之一,是認證測試不通過。
產品外觀做好了、功能正常了、包裝也印了,卻因為 EMC、電池安全、充電安全、無線通訊或特定市場規範被卡住。工程團隊被迫回頭改電路、改外殼、加屏蔽、換零件、調整韌體,整個時程往後延。
對產品品牌來說,認證不是最後的一張證書。
它是一組會反過來限制產品設計的條件。
常見可能涉及的驗證方向
實際需求會依產品類型與銷售市場而不同,通常是….
| 類別 | 常見關注問題 |
|---|---|
| 電氣安全 | 充電、漏電、過熱、絕緣、電源安全 |
| EMC/EMI | 是否干擾其他電子設備、是否容易受外部干擾 |
| 無線通訊 | 藍牙、Wi-Fi、RF 模組與各市場要求 |
| 電池與運輸 | 電池安全、充放電、運輸測試與標示 |
| 材料與環保 | RoHS、REACH、特定物質限制 |
| 特殊產品規範 | 醫療、兒童、玩具、家電、穿戴或工業用途等 |
為什麼認證會在最後才爆?
常見原因包括:
- 前期沒有確認目標市場
- EE 選用的模組或零件不符合當地要求
- PCB Layout、接地、遮蔽或線材配置造成干擾
- 金屬外殼影響天線表現
- 電源與充電設計不符合安全條件
- 產品增加新功能後,卻沒有重新檢查認證影響
- 以為使用「已認證模組」,整機就不需要驗證
最後一點尤其常見。某個無線模組可能具備特定認證,但當它被裝進不同外殼、搭配不同天線、電源、線材與系統後,整機仍可能需要進一步確認。
避坑…開發初期就建立認證清單
產品定義階段,先確認….
- 產品預計賣到哪些市場?
- 每個市場需要哪些測試或標示?
- 哪些設計決策會影響認證?
- 預計何時進行前測?
- 若測試失敗,是否保留修改時程與預算?
比起量產前才送正式測試,更務實的做法是,在設計驗證階段安排必要的前測。前測的目的不是保證一次通過,而是讓問題在模具、包裝與大批量採購之前被找出來。
5. 找工廠只比價,樣品費、模具費、MOQ 被當盤子
第一次找工廠時,最容易做的事就是拿到幾份報價單,直接比較誰的單價最低。
但產品報價裡,最危險的往往不是產品單價,而是那些一開始沒有被拆開問清楚的成本與條件。
- 樣品費是否能折抵正式訂單?
- 模具費是否包含試模與修模?
- 模具所有權屬於誰?
- MOQ 是產品 MOQ,還是連彩盒、說明書、配件都各有 MOQ?
- 報價是否含包裝、測試、驗貨、物流與關稅?
- 工廠報價的材料、零件與品質標準,是否與其他家一致?
- 不良品怎麼認定?
- 付款條件是訂金多少、尾款何時付?
- 工廠是否能提供量產測試與品質紀錄?
工廠需要賺錢,所以會設定 MOQ,這本身並不不合理。
一張訂單對工廠而言,不只是生產幾百台產品而已,還包括備料、換線、調機、人工、品檢、包裝、排產與管理成本。訂單量太低,工廠可能連基本成本都無法攤平。
因此,品牌方真正要談的不是「MOQ 可不可以完全取消」,是哪些條件造成 MOQ 提高?哪些項目可以拆開?第一批如何降低庫存風險?
避坑…報價一定要拆開看
| 成本項目 | 必問問題 |
|---|---|
| 產品單價 | 對應哪個規格、材料、功能與數量? |
| 樣品費 | 樣品內容是什麼?是否可折抵?是否接近量產版本? |
| 模具費/NRE | 包含什麼?權屬是誰?試模與修模如何計算? |
| MOQ | 產品、Logo、彩盒、說明書、配件是否各自有 MOQ? |
| 包裝費 | 彩盒、內襯、外箱、貼標與組裝是否都已包含? |
| 品質與測試 | 是否包含功能測試、老化測試、抽檢與驗貨? |
| 付款條件 | 訂金、尾款、驗收與出貨條件是什麼? |
| 物流條件 | EXW、FOB、CIF、DDP 分別由誰負責? |
真正專業的工廠不一定會給最低價,但通常願意把條件說清楚,而是報價特別低、什麼都答應、卻不願意拆明細的供應商,最需要提高警覺。
6. 成本只算 BOM,沒算運費、包裝和重工
BOM 是 Bill of Materials,也就是產品物料清單成本。
它通常包括 PCB、電池、外殼、螺絲、感測器、線材、零件與組裝等直接成本。BOM 當然很重要,但它不是產品的完整成本。
很多品牌看到 BOM 後,會覺得產品利潤很好。
出廠 BOM 800 元,售價 2,490 元,看起來還有很大的空間。
但真正開始準備 sales kit、規劃通路報價、製作產品型錄、談經銷合作,或計算電商售價時,才會發現產品不是從工廠出來就能直接賣。
要讓產品真正進到客戶手上,還有一整串成本:
- 彩盒、內襯、外箱與貼標
- 國際運費、關稅、清關與入倉
- 材積重造成的物流費
- 倉儲與揀貨費
- 通路抽成、平台費與金流費
- 行銷與獲客成本
- 品質檢驗與第三方驗貨
- 不良品重工與報廢
- 保固、維修、換貨與退貨
- 備品與客服成本
- 模具、設計、認證與開發費攤提
更現實的是,當產品要進通路時,品牌不只要留自己的利潤,還要留給經銷商、零售商或平台足夠的空間。
若建議售價是 2,490 元,並不代表品牌能拿到完整的 2,490 元。若通路需要抽成、經銷商需要毛利、平台需要收費,加上促銷折扣、免運活動與退貨成本後,品牌實際可回收的金額可能遠低於預期。
因此,產品定價不會只用這個公式
售價 − BOM = 利潤
會思考…
品牌可回收收入 − 完整交付成本 = 真正可用毛利
其中的「完整交付成本」,至少應包括產品、包裝、物流、通路、行銷、售後與固定成本攤提。
一個產品該看的是完整落地成本
單位完整成本 = BOM + 組裝 + 包裝 + 檢驗 + 物流與關稅 + 通路與金流 + 售後準備 + 固定成本攤提
| 成本項目 | 單位成本 |
|---|---|
| BOM 與組裝 | 780 元 |
| 彩盒、內襯、外箱 | 75 元 |
| 品檢、測試與耗損 | 45 元 |
| 物流、關稅與入倉 | 160 元 |
| 電商平台與金流 | 240 元 |
| 行銷獲客成本 | 320 元 |
| 保固、退貨與維修預留 | 100 元 |
| 模具、設計與認證攤提 | 140 元 |
| 單位完整成本 | 1,860 元 |
例產品賣 2,490 元,表面上的價差看起來有 1,710 元;但真正算完後,可能只剩 630 元,而且還沒完全涵蓋團隊人力、稅務、辦公與日常營運成本。
如果產品不是直接賣給消費者,而是透過經銷商、零售通路或代理商銷售,品牌實際可取得的收入可能還會再降低。
這也是為什麼 sales kit 不只是行銷資料。
當你開始寫產品賣點、規格比較、建議售價、通路價格、經銷條件與促銷方案時,其實也正在檢驗一件最現實的事…這個產品的成本結構,是否真的足以支撐品牌銷售。
重工成本,是最容易被忽略的黑洞
重工是指產品在製造或檢驗階段發現問題,需要重新組裝、拆解、替換零件、重新測試或重新包裝。
它的成本不只是換一個零件而已,還包括:
- 拆解人工
- 零件損耗
- 重複測試
- 重新包裝
- 產線排程被打亂
- 交期延誤
- 無法重工時的報廢
如果設計、組裝與測試流程沒有在前期做穩,重工很容易把原本看起來健康的毛利吃掉。
避坑…每次報價都用「完整成本表」比較
不要只問:「這個 BOM 能不能再低?」
應該同時問:
- 這個包裝尺寸會讓材積重增加多少?
- 每箱能裝幾台?是否影響外箱、棧板與海空運成本?
- 產品不良率預估多少?重工流程是什麼?
- 是否需要準備備品?
- 通路抽成與退貨率是否已納入?
- 模具、認證與開發費預計用多少銷量攤提?
品牌不是靠最低 BOM 賺錢,而是靠完整交付成本仍能成立。
7. 良率和測試沒進 SOP,出貨後客退到爆
產品功能正常,不代表出貨品質穩定。
真正量產時,最關鍵的不是「工廠有沒有做測試」,而是測什麼、怎麼測、誰判定、測試失敗後怎麼處理。
如果沒有明確 SOP,產線人員可能每個人用不同方式判斷。某些問題在工廠被放過,產品到了客戶手上才開始發生:無法充電、無法配對、按鍵失靈、異音、續航異常、外觀瑕疵、配件漏裝。
一開始只是一兩個客訴,後來可能變成大量退貨。
良率是什麼?
良率簡單來說,是產品在特定製程或測試中一次通過的比例。
例如,一批 1,000 台產品,有 950 台第一次測試就通過,50 台需要重工或報廢,那一次良率就是 95%。
良率不只是工廠內部數字。
它直接影響:
- 實際交貨數量
- 重工成本
- 交期
- 備料需求
- 品質穩定度
- 保固與客退風險
量產測試至少要涵蓋什麼?
產品類型不同,測試內容也不同,但一般硬體產品至少應建立幾個基本層次:
| 測試階段 | 目的 | 例子 |
|---|---|---|
| IQC 來料檢驗 | 確認零件與材料符合要求 | 電池、PCB、外殼、線材、配件抽驗 |
| IPQC 製程檢驗 | 在組裝過程中發現問題 | 鎖附、焊接、膠合、組裝位置檢查 |
| 功能測試 | 確認產品核心功能正常 | 開機、充電、連線、感測、按鍵、燈號 |
| FQC 成品檢驗 | 確認出貨前產品符合標準 | 外觀、配件、序號、包裝、功能抽檢 |
| OQC 出貨檢驗 | 確認整批貨符合出貨要求 | 箱規、標示、數量、抽樣與出貨紀錄 |
| 可靠度測試 | 確認產品經長期或極端條件後仍能使用 | 跌落、高低溫、老化、插拔、震動測試 |
避坑…把「客戶會遇到的問題」寫回工廠 SOP
一份好的測試 SOP,不該只檢查工廠最容易量測的項目。
它應該回頭看客戶最可能遇到什麼問題。
例如,如果客戶最常抱怨藍牙配對困難,產線是否有明確配對測試?如果客戶會常常插拔充電線,是否做過插拔壽命與充電功能檢查?如果產品容易在運送後出現鬆動,是否有包裝跌落與震動測試?
客退原因,是下一版 SOP 最重要的輸入資料。
不要把售後問題只交給客服處理。每一個重複發生的客訴,都應該回到產品、工程、工廠與品保流程中找原因。
產品差點死在量產前的關卡
| 常見量產坑 | 最常發生的原因 | 最晚應該在哪個階段處理 | 忽略後的代價 |
|---|---|---|---|
| ID 太美、ME 做不出來 | 工程團隊太晚加入 | 概念設計階段 | 外觀重做、功能犧牲、開發延誤 |
| 降成本選錯材料 | 只看單價,未做替代料驗證 | 工程樣品與設計驗證階段 | 效能下降、品質不穩、客訴增加 |
| 模具未做 DFM | 開模前未做製造可行性審查 | 開模前 | 修模、重開模、量產延期 |
| 認證卡關 | 太晚確認目標市場與法規 | 架構設計與設計驗證階段 | PCB/結構重改、上市延後 |
| 找工廠只比價 | 未拆解樣品、模具、MOQ 與責任 | 詢價與打樣前 | 追加費用、庫存壓力、合作失控 |
| 成本只算 BOM | 未納入包裝、物流、重工與售後 | 報價與定價階段 | 毛利失真、現金流不足 |
| 沒有測試 SOP | 良率與客戶情境未被定義 | 試產前與量產前 | 客退、保固、品牌信任受損 |
產品開發最昂貴的問題,不是出現問題;
而是問題在模具、量產或出貨後才第一次被看見。
量產前,不要只問「能不能做」,要問「能不能穩定做」
硬體產品從 0 到量產,沒有完全不踩坑的團隊。
差別通常在於,有些團隊在樣品階段就讓問題浮現;有些團隊則把問題一路往後推,直到模具開了、貨做了、客戶收到了才開始處理。
量產前最重要的思維,不是追求每個環節都完美。
而是對每一個重要選擇問清楚:
- 這個外觀能量產嗎?
- 這個材料能通過長期使用嗎?
- 這套模具能穩定出件嗎?
- 這個產品需要哪些認證?
- 這份報價到底包含什麼?
- 產品完整交付成本是多少?
- 哪些問題會在客戶手上出現?
- 工廠是否有辦法在出貨前測出來?
產品是一連串取捨。
有些取捨是為了成本,有些是為了時程,有些是為了功能與品牌感。但真正成熟的產品團隊,會把取捨留在還能調整的階段,而不是交給客戶、售後與下一批庫存去承擔。
產品不是從工廠出貨的那一刻才完成。
它是在客戶拿到、正常使用、不需要一直聯絡客服時,才真正完成第一輪驗證。
量產前檢查清單參考
| 量產前確認事項 | 完成 |
|---|---|
| ID、ME、EE 已共同確認產品尺寸、內部空間與組裝方式 | □ |
| 核心零件與替代料已完成性能、可靠度與相容性驗證 | □ |
| 已完成 DFM Review,確認模具、拔模、分模線與修模條件 | □ |
| 已確認目標市場的安規、EMC、無線與電池等要求 | □ |
| 已將樣品費、模具費、MOQ、付款與品質責任寫入合作條件 | □ |
| 已用完整成本而非單純 BOM 進行定價與現金流估算 | □ |
| 已建立來料、製程、功能、成品與出貨檢驗 SOP | □ |
| 已定義良率目標、不良品判定與重工處理流程 | □ |
| 已安排試產,並記錄問題、修改版本與改善結果 | □ |
| 已建立客訴、退貨與維修資料回饋產品改善的機制 | □ |
更多文章…
AI時代做一個硬體品牌 從0到量產的完整流程
為什麼ID畫很美 工廠卻做不出來
搞懂OEM ODM差別再下單 第一張訂單MOQ和現金流怎麼算
找工廠怎麼談 樣品費 模具費 MOQ才不被當盤子
包裝成本怎麼控?運費省一半,開箱體驗還更好
硬體開發很多坑 產品差點死在量產前
上市後呢?硬體品牌的官網和說明書怎麼用 AI 做產品因為換了 PM 就重新開始?
發表迴響